
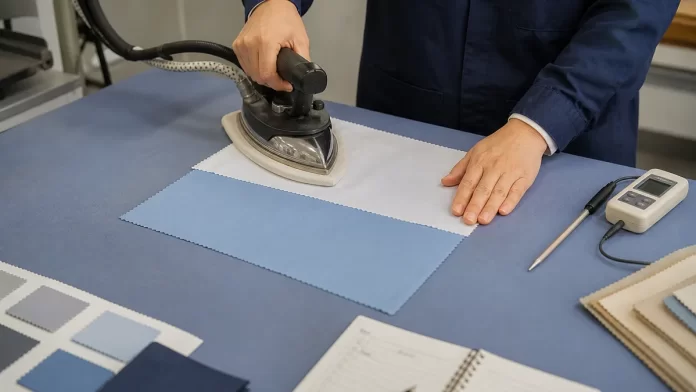
Temperatura bezpieczna dla jednej tkaniny poliestrowej może trwale uszkodzić inną, mimo identycznego składu surowcowego. O wyniku decydują również konstrukcja materiału, wykończenie, czas kontaktu, nacisk i wilgotność. Nastawę do produkcji trzeba więc ustalić na próbkach konkretnej partii, z użyciem urządzenia i przekładki przewidzianych do pracy seryjnej.
1. Najpierw ustal ograniczenia materiału
Punktem wyjścia są zalecenia dostawcy oraz oznaczenia konserwacji, jeśli są dostępne. Dopuszczalna temperatura stanowi ograniczenie, a nie automatycznie zalecaną nastawę produkcyjną. Gdy dokumentacja zabrania parowania albo prasowania, nie należy zastępować tego zalecenia własnym testem „na wyczucie”.
Zapisz skład, gramaturę, rodzaj powierzchni i numer partii. Osobno potraktuj materiał z nadrukiem, powłoką, elastanem lub klejonym podkładem, ponieważ najsłabszy element układu może ograniczać proces bardziej niż sam poliester. Do prób pobierz materiał z kilku miejsc szerokości beli, omijając krajki i widoczne uszkodzenia.
Przygotuj także fragment rzeczywistego wyrobu: szew, podwinięcie albo połączenie z wkładem. Płaska próbka nie pokaże odciskania zapasów szwu ani zachowania kilku warstw pod naciskiem.
2. Przygotuj próbki i sprawdź temperaturę roboczą
Praktyczny format próbki to około 30 × 30 cm. Na każdej wyznacz odcinki pomiarowe długości 200 mm w kierunku osnowy i wątku, a dla dzianiny – kolumienek i rządków. Oznaczenia wykonaj poza miejscem oceny wyglądu, metodą, która nie reaguje na ciepło ani wilgoć.
Próbki pozostaw płasko przez 12–24 godziny w tych samych warunkach pomieszczenia. To robocze wyrównanie warunków, nie zamiennik kondycjonowania laboratoryjnego. Jedną próbkę zachowaj bez prasowania jako wzorzec koloru, połysku i chwytu.
- Temperaturę stopy lub płyty sprawdzaj odpowiednią sondą kontaktową, po ustabilizowaniu urządzenia.
- Zmierz kilka punktów powierzchni i uwzględnij wahania podczas cyklu grzania.
- Zapisz rodzaj przekładki, podłoża i sposób chłodzenia.
- Nie opieraj pomiaru błyszczącej stopy na zwykłym pirometrze bez uwzględnienia emisyjności.
3. Zmieniaj jeden parametr naraz
Dla nieznanego materiału, którego dokumentacja dopuszcza prasowanie, konserwatywnym początkiem próby może być 90°C i kontakt przez 3 sekundy, bez pary. Nie jest to gwarancja bezpieczeństwa dla powłok czy nadruków. Jeżeli efekt wygładzenia jest niewystarczający, zwiększaj temperaturę co 10°C, nie przekraczając limitu materiału.
Na każdym poziomie użyj świeżej próbki i utrzymuj jednakowy nacisk. Wielokrotne dogrzewanie tego samego fragmentu utrudnia interpretację, bo kumuluje historię cieplną. Dla obiecującej nastawy wykonaj co najmniej trzy powtórzenia, a dopiero potem porównaj kontakt przez 3, 5 i 8 sekund.
Parę wprowadź jako osobny wariant, jeśli jest dopuszczona. W prasie zapisuj ciśnienie robocze oraz ustawienie czasu; wskazanie manometru nie jest jednak automatycznie naciskiem jednostkowym na tkaninę. Przy żelazku ręcznym ustal sposób prowadzenia i unikaj dodatkowego dociskania przez operatora.
4. Uwzględnij termoplastyczność włókna
Poliester pod wpływem ciepła może zmieniać ułożenie i utrwalać nadany kształt. Odprężanie naprężeń powstałych podczas wytwarzania oraz wykańczania materiału może powodować skurcz, nawet gdy nie widać nadtopienia. Włókna poliestrowe nie muszą się stopić, żeby powierzchnia utraciła pierwotny wygląd albo wyrób zmienił wymiary.
Zagadnienie powstawania tego surowca przybliża materiał włókno poliestrowe Bagum. W praktyce prasowania znaczenie ma nie tylko skład chemiczny, lecz także wcześniejsze rozciąganie i utrwalanie cieplne włókien oraz gotowego materiału.
Typowy poliester PET topi się w przybliżeniu przy 250–260°C, ale temperatura topnienia nie wyznacza bezpiecznej temperatury prasowania. Połysk, spłaszczenie faktury i deformacje mogą wystąpić znacznie wcześniej. Gorącą próbkę pozostaw płasko do ostygnięcia, bez rozciągania i układania w stos, który przedłuża oddziaływanie ciepła.
5. Oceniaj połysk i deformacje w stałych warunkach
Pierwszą ocenę wykonaj po ostygnięciu, przykładowo po 10 minutach. Porównuj próbkę ze wzorcem pod tym samym oświetleniem, oglądając powierzchnię na wprost i pod małym kątem. Boczne światło dobrze ujawnia wybłyszczenia, odciski szwów oraz spłaszczone włókna.
- Połysk: szukaj miejscowych jasnych plam i pasów zgodnych z ruchem żelazka.
- Deformacja: kontroluj falowanie, skręcenie, utratę faktury i zmianę przebiegu krawędzi.
- Chwyt: porównaj sztywność, sprężystość i szorstkość z próbką kontrolną.
- Wykończenie: sprawdź przywieranie nadruku, rozwarstwienia oraz ślady kleju.
Przyjmij prostą skalę roboczą: 0 – brak zmiany, 1 – zmiana widoczna tylko pod kątem, 2 – zmiana widoczna na wprost. Dla eksponowanej powierzchni odzieży lub dekoracji nawet stopień 1 może oznaczać odrzucenie. Kryterium należy uzgodnić przed próbą, a nie po obejrzeniu wyniku.
6. Policz zmianę wymiarów i wybierz okno procesu
Pomiary powtórz po ostygnięciu oraz po 24 godzinach w porównywalnych warunkach. Zmianę wymiaru oblicz jako: różnica długości po próbie i przed próbą, podzielona przez długość początkową, pomnożona przez 100%. Wynik ujemny oznacza skurcz.
Jeżeli odcinek 200 mm skrócił się do 197 mm, skurcz wynosi 1,5%. Przy równomiernej zmianie na długości 150 cm odpowiadałoby to 22,5 mm, co może uniemożliwić dopasowanie elementów. Oba kierunki oceniaj osobno, ponieważ uśrednienie ukrywa nierównomierną pracę materiału.
Przykładowe kryterium zakładowe może dopuszczać zmianę do 1%, pod warunkiem zgodności z tolerancją wyrobu. Wybierz najniższą temperaturę zapewniającą wymagane wygładzenie i potwierdź ją również przy nieco dłuższym kontakcie. Nastawa, która działa wyłącznie przy idealnie odmierzonych 3 sekundach, ma zbyt mały margines dla pracy ręcznej.
7. Potwierdź wynik na krótkiej serii
Przed uruchomieniem całej partii wykonaj serię pilotażową, na przykład 10 sztuk. Oceniaj elementy z początku i końca próby, ponieważ urządzenie oraz podłoże nagrzewają się podczas pracy. Jeśli pojawiają się różnice, sprawdź rzeczywistą temperaturę, wilgotność przekładki i sposób chłodzenia.
Karta procesu powinna zawierać nastawę urządzenia, zmierzoną temperaturę powierzchni, czas kontaktu, użycie pary, nacisk, przekładkę oraz kryteria odbioru. Zmiana partii materiału, wkładu albo wyposażenia wymaga przynajmniej próby potwierdzającej. Zdjęcia zaakceptowanej próbki pomagają operatorom oceniać połysk według wspólnego wzorca.
Organizacja stanowiska musi również ograniczać ryzyko oparzeń od gorących powierzchni i pary; zagadnienia bezpieczeństwa pracy obejmuje działalność Centralnego Instytutu Ochrony Pracy. Powtarzalny proces to nie pojedyncza temperatura, lecz zestaw parametrów zapewniający właściwy wygląd, wymiary i bezpieczną obsługę.